Nettoyage laser de moules d’injection et de surfaces fonctionnelles.
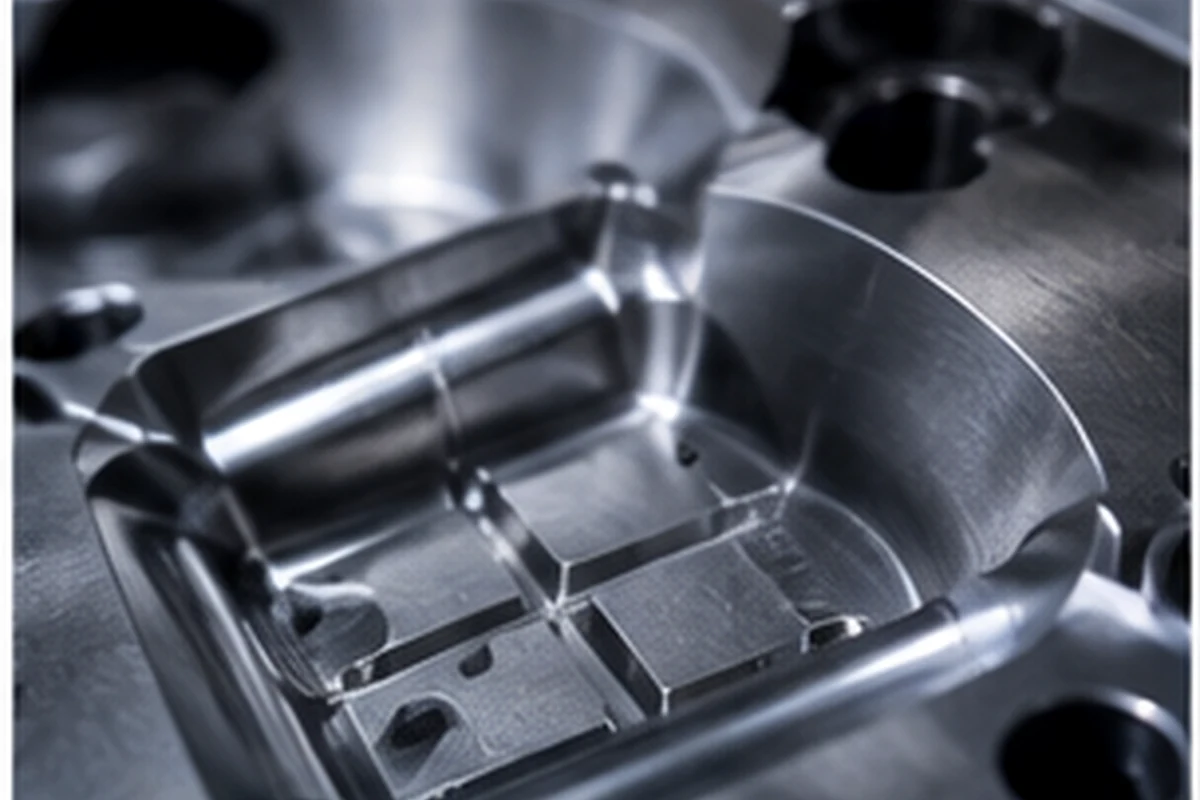
Le nettoyage d’un moule ne se résume pas à enlever une salissure. Il faut préserver les empreintes, plans de joint, états de surface et zones fonctionnelles. Le laser peut devenir intéressant lorsque le traitement doit rester très localisé et qu’un média abrasif projeté n’est pas souhaité.
Empreintes et plans de joint : préparer le nettoyage laser du moule.
Surfaces moulantes
Dépôts de production, résidus ou contamination : essai indispensable selon la finition.
Zones fonctionnelles
Nettoyage ciblé sans traiter inutilement toute la surface.
Géométries fines
L’accessibilité optique et la captation des émissions doivent être étudiées.
Gabarits & pièces
Éléments de maintenance ou de production pouvant bénéficier d’un nettoyage récurrent.
Définir et valider les réglages de nettoyage de votre moule.
Échantillon
Choisir une zone représentative ou une pièce test.
Fenêtre de réglage
Tester plusieurs combinaisons d’énergie, fréquence, balayage et passes.
Observation
Comparer retrait, aspect de surface et temps de cycle.
Documentation
Conserver les paramètres validés pour les besoins récurrents.
Intégrer le nettoyage des outillages à votre maintenance.
La valeur du procédé peut venir autant du nettoyage que de ce qu’il évite autour : démontage, transport, masquage, consommables ou nettoyage secondaire. Ces éléments doivent être chiffrés avec le client pour comparer le laser aux méthodes déjà utilisées.
Questions de production.
Le moule peut-il être nettoyé sans démontage ?+
Cela dépend de l’accès, de la zone laser, de l’aspiration et des règles de sécurité du site. Une intervention sur presse ne doit jamais être supposée possible sans étude.
Le laser convient-il aux surfaces polies ou texturées ?+
Ces surfaces exigent une attention particulière. Un essai doit vérifier que le réglage retire le dépôt sans dégrader la finition fonctionnelle.
Quel est le gain de temps ?+
Il n’existe pas de chiffre universel. Le gain dépend du dépôt, de la surface, du démontage, du temps de cycle actuel et de la méthode de référence. Il doit être mesuré sur un cas réel.